Жаккардовое вязание
Жаккардпо образцу клиента
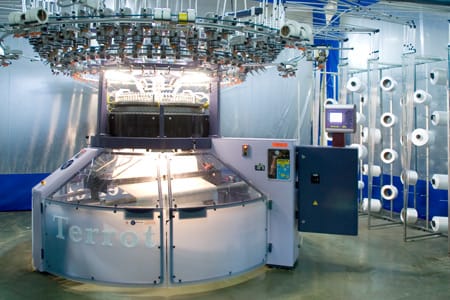
Каждый узор, построенный по образцу заказчика, провязывается на электронной и трансферной жаккардовой машине.
Электронный и трансферный жаккард — это линия, которая закладывает узор в машину игла за иглой. Заказчик приносит образец; мы считываем его, выстраиваем рисунок как электронный или трансферный жаккард и провязываем ткань по этой настройке. Здесь можно изготовить любой узор; предел задаёт нить и структура трикотажа, которые должны нести узор, а не сама машина.
Поскольку работа начинается с собственного образца заказчика, узор принадлежит этому заказчику; он не смешивается ни с чьим другим. Мы строим трикотаж в точном соответствии с образцом и фиксируем его так, чтобы один и тот же узор можно было провязать одинаково снова и снова. Это сохраняет узор идентичным между первой партией и последующими.
Эта линия работает под той же крышей, что и наши плосковязальные и прочие кругловязальные машины; после вязания ткань поступает в тот же процесс красильного производства и отделки. Поскольку линия сама несёт нагрузку жаккардового узора, на последующих этапах мы продолжаем без добавления к ткани какой-либо отдельной обработки.
| Процесс | Электронный и трансферный жаккард |
|---|---|
| Узор | Строится по образцу заказчика |
| Охват | Любой узор |
| Источник | Образец заказчика |
Связанные руководства: Кругловязальная машина: архитектура одинарного и двойного джерси, OEM-производители и производственные диапазоны · Станки за рулоном полиэфира — постадийный справочник по оборудованию и производителям (OEM) · Дефекты трикотажа: спиральность, барре и дыры — первопричины и контроль
Полотна, производимые на этом участке
| Жаккардовое пике | 200–370 g/m² |
|---|---|
| Жаккардовая сетка | 150–250 g/m² |
Вопросы об этом участке
Чем однофонтурные машины отличаются от двухфонтурных?
Однофонтурные машины используют один игольный цилиндр; лицо и изнанка полотна заметно различаются. Кулирная гладь, односторонняя сетка и пике происходят из этого семейства: они дают лёгкость и растяжимость в обоих направлениях, но КРАЙ ЗАКРУЧИВАЕТСЯ. Двухфонтурная машина добавляет к цилиндру диск; интерлок, ластик, 8-lock и 3D-спейсер рождаются здесь: обе стороны гладкие, без закручивания, вдвое толще и с размерно стабильной основой.
Что задаёт плотность полотна на машине?
На практике длина петли и номер пряжи. Распространённая модель выражает плотность как GSM ≈ K / (Ne × длина петли); однако константа вроде K ≈ 12 069 — НЕ УСТОЯВШИЙСЯ СТАНДАРТ, а опубликованная модель, и её следует считать ориентировочной. Типичные диапазоны: диаметр чаще всего 30–34 дюйма, класс E18–E28. Позитивная подача нити (Memminger-IRO/BTSR) отдаёт каждой петле постоянную длину нити — именно это делает плотность воспроизводимой.
Как читать TDS глазами инженера?
Глядя на четыре оси. Первая — ПРЯЖА: характер POY/FDY/DTY, денье/число филаментов и dpf. Вторая — ВЯЗАНИЕ: структура и класс, потому что различие между одно- и двухфонтурной машиной решает судьбу полотна. Третья — МОКРЫЙ ПРОЦЕСС: температура крашения и была ли выполнена восстановительная промывка. Четвёртая — ОТДЕЛКА: термофиксация на ширильной раме и компактирование. TDS по сути — это сводка этих машинных решений.
Проверены ли утверждения в таблице OEM?
Названия серий проверены — но ПОЗИЦИОНИРУЮЩИЕ формулировки вроде «самый быстрый» или «самый большой», а также цифры энергосбережения, являются СОБСТВЕННЫМИ заявлениями изготовителя машин, а не независимыми измерениями. Таблица — не список покупок, а КЛЮЧ К ЧТЕНИЮ: увидев в TDS «интерлок, E28, дисперсное при 130 °C, с восстановительной промывкой, термофиксация на раме», вы сможете сопоставить строки с реальными машинами цепочки.