Ramöz
7ramöz
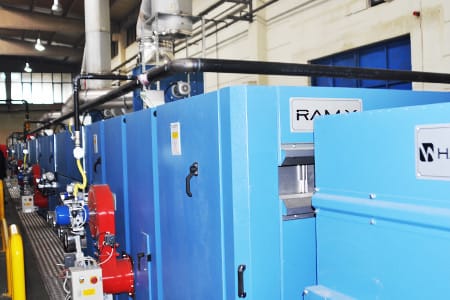
Fabrikada 250 makineyle üretilen 1.350 tonun tamamı, 7 ramözden geçerek boyanır.
Boyahanede her parti müşterinin istediği kalite ve renge boyanır; ramöz, ıslak işlemden çıkan kumaşı gerdirerek enini, gramajını ve tuşesini sabitleyen son adımdır. Fabrikada 250 makineyle üretilen 1.350 tonun tamamı bu hattan geçer; boyanmadan, terbiye görmeden hiçbir top depoya gitmez.
Hatta 7 profesyonel ramöz makinemiz var. Bu kapasite, boyalı kumaşı bekletmeden işleme alıp süreci hızlandırır; partiler sıraya yığılmaz, ürün hızla sevkiyata hazır olur. Renk ve gramaj her topta aynı kalır, çünkü ayarı numuneye göre kurar, partiden partiye aynı tutarız.
Güvenilirliğin temeli burada: gerdirme, sıcaklık ve hız değerlerini kayıtla yürütürüz; bir parti rengi tutturmazsa geri döner, sevk edilmez. Müşterinin hattı dönüyorsa kumaş gününde rampada olur.
| Ramöz makinesi | 7 profesyonel hat |
|---|---|
| İşlenen üretim | 1.350 ton / ay |
| Örme parkı | 250 makine |
| Boyama | Müşteri kalite ve rengine göre |
| İşlev | En, gramaj ve tuşe sabitleme |
İlgili rehberler: Ramöz Gerçekte Ne Yapar? Isıl Fiksaj Rehberi · Su İtici Apre (DWR): PFAS-siz Kimya ve Kalıcılık · Sıkıştırma & Kalıcı Çekmezlik: Kompaktör Boyutsal Kararlılığı Nasıl Kilitler
Bu birimle ilgili sorular
Ramöz tam olarak ne yapar?
Dört işi TEK GEÇİŞTE yapar. Isıl fiksaj: kumaş tipik ~180–210 °C sıcak hava bölgelerinden ~20–60 saniye geçer, amorf bölgeler yeniden düzenlenir ve polyestere yeni bir termo-mekanik BELLEK verilir. En kontrolü: iğne/klips zincirleri kumaşı programlanmış ene gerer. Overfeed: kumaş çıkış hızından hızlı beslenirse boy ve gramaj ayarlanır. Kimyasal pad: girişteki fular kumaşı apre banyosundan geçirip ~%40–70 yaş alıma getirir; apre aynı geçişte fikse olur.
Ön-set mi post-set mi yapılmalı?
İkisi farklı işe yarar. Ön-set (pre-set), boyamadan ÖNCE ham örmenin fikse edilmesidir: kumaş düz, gerilimsiz ve buruşmasız bir geometriye oturur, böylece sonraki ~130 °C disperse boyama banyosunda kat izi ve barré riski düşer. Post-set ise boyama ve redüktif yıkamadan SONRA yapılır ve nihai eni, tuşeyi ve apreyi kilitler. Kanonik sıra: boyama → kurutma/relax → ısıl fiksaj (+pad) → yüzey bitim → kompaktör → muayene.
PFAS-siz DWR yağı da itebilir mi?
Genellikle hayır — ve sınır burada. Suyun yüzey gerilimi ~72 mN/m’dir; bir yüzeyin suyu itmesi için kritik yüzey gerilimini bunun altına indirmek yeterlidir. Ama yaygın YAĞLARIN yüzey gerilimi yalnızca 18–33 mN/m aralığındadır; yağı da itebilmek için yüzeyin bu değerin de altına inmesi gerekir — bu hâlâ büyük ölçüde FLORUN ARAZİSİDİR. PFAS-siz kimyalar (dendrimer, silikon/PDMS) suyu yener, yağ-itme iddiası ise dikkatle okunmalıdır.
Kaynak rehber: Su İtici Apre (DWR): PFAS-siz Kimya ve Kalıcılık
DWR performansı nasıl ölçülür?
Temel yöntem sprey testidir: AATCC TM22 / ISO 4920. 150 mm çaplı kasnağa gerilmiş, 45° eğimli kumaşa standart püskürtme başlığından ~250 mL damıtık su dökülür ve ıslanma deseni bir skalayla notlanır. Asıl soru ilk not değil KALICILIKTIR: aynı testin YIKAMA SONRASI tekrarı. DWR daldırma ile uygulanır, sıkılır, kurutulur ve ramözde kürlenir — reçineye göre kürleme tipik olarak ~150–170 °C bandındadır. Geçiş artık yalnız etik değil takvim: AB’de PFHxA kısıtlaması kademeli yürürlüktedir.
Kaynak rehber: Su İtici Apre (DWR): PFAS-siz Kimya ve Kalıcılık