Spannrahmen
7Spannrahmen
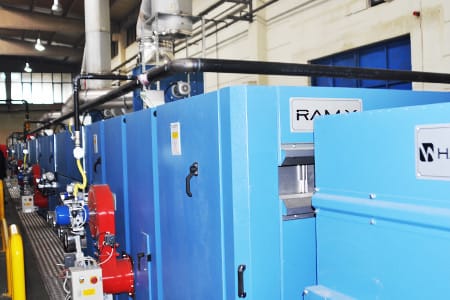
Die gesamten 1.350 t, die wir im Werk auf 250 Maschinen stricken, werden gefärbt und laufen dabei über 7 Spannrahmen.
In der Färberei färben wir jede Partie in der vom Kunden bestimmten Qualität und Farbe; der Spannrahmen ist der letzte Schritt: Er spannt die Ware nach der Nassbehandlung und fixiert Warenbreite, Flächengewicht und Griff. Die gesamten 1.350 t, die im Werk auf 250 Maschinen entstehen, laufen über diese Linie; keine Warenrolle geht ungefärbt und unveredelt ins Lager.
Auf der Linie stehen 7 industrielle Spannrahmen. Diese Kapazität nimmt die gefärbte Ware ohne Wartezeit auf und beschleunigt den Ablauf; die Partien stauen sich nicht in der Warteschlange, die Ware ist rasch versandbereit. Farbe und Flächengewicht bleiben von Rolle zu Rolle gleich, weil wir die Einstellung am Muster festlegen und von Partie zu Partie unverändert halten.
Hier liegt die Grundlage der Verlässlichkeit: Spannung, Temperatur und Geschwindigkeit fahren wir nach dokumentierten Werten; trifft eine Partie die Farbe nicht, geht sie zurück und wird nicht versandt. Läuft die Linie des Kunden, liegt die Ware am vereinbarten Tag an der Rampe.
| Spannrahmen | 7 industrielle Linien |
|---|---|
| Verarbeitete Produktion | 1.350 t / Monat |
| Strickmaschinenpark | 250 Maschinen |
| Färben | Nach Qualität und Farbe des Kunden |
| Funktion | Warenbreite, Flächengewicht und Griff fixieren |
Zugehörige Leitfäden: Was ein Spannrahmen wirklich leistet: Leitfaden zum Thermofixieren · Wasserabweisende Ausrüstung (DWR): PFAS-freie Chemie und Beständigkeit · Kompaktieren & Restschrumpf: Wie der Kompaktierkalander die Dimensionsstabilität fixiert
Fragen zu dieser Abteilung
Was macht ein Spannrahmen genau?
Er erledigt vier Aufgaben in EINEM DURCHGANG. Thermofixierung: die Ware durchläuft Heißluftzonen bei typisch 180–210 °C für etwa 20–60 Sekunden, die amorphen Bereiche ordnen sich neu, und Polyester erhält ein neues thermomechanisches GEDÄCHTNIS. Breitenführung: Nadel- oder Kluppenketten spannen die Ware auf die programmierte Breite. Überlauf: wird die Ware schneller zugeführt als die Auslaufgeschwindigkeit, lassen sich Länge und Flächengewicht einstellen. Chemischer Foulard: der Einlauffoulard führt die Ware durch ein Ausrüstungsbad auf etwa 40–70% Flottenaufnahme, und die Ausrüstung wird im selben Durchgang fixiert.
Aus dem Leitfaden: Was ein Spannrahmen wirklich leistet: Leitfaden zum Thermofixieren
Pre-Set oder Post-Set?
Beide dienen verschiedenen Zwecken. Das Pre-Set fixiert die Rohware VOR dem Färben: die Ware nimmt eine flache, spannungs- und faltenfreie Geometrie an, sodass das anschließende Dispersionsbad bei 130 °C weniger Risiko für Falzmarken und Barré trägt. Das Post-Set folgt NACH Färbung und Reduktionswäsche und fixiert Endbreite, Griff und Ausrüstung. Die kanonische Reihenfolge lautet Färben → Trocknen/Relax → Thermofixieren (+Foulard) → Oberflächenausrüstung → Kompaktieren → Prüfen.
Aus dem Leitfaden: Was ein Spannrahmen wirklich leistet: Leitfaden zum Thermofixieren
Stößt ein PFAS-freies DWR auch Öl ab?
In der Regel nicht — und genau dort liegt die Grenze. Wasser hat eine Oberflächenspannung von etwa 72 mN/m; die kritische Oberflächenspannung einer Oberfläche darunter zu drücken genügt daher, um Wasser abzuweisen. Gängige ÖLE liegen jedoch bei nur 18–33 mN/m; um auch Öl abzuweisen, muss die Oberfläche zusätzlich unter diesen Wert sinken — und das bleibt weitgehend DAS TERRITORIUM DES FLUORS. PFAS-freie Chemien (Dendrimer, Silikon/PDMS) schlagen Wasser mühelos, doch jede Ölabweisungsaussage sollte sorgfältig gelesen werden.
Aus dem Leitfaden: Wasserabweisende Ausrüstung (DWR): PFAS-freie Chemie und Beständigkeit
Wie wird die DWR-Leistung gemessen?
Die Grundmethode ist die Sprühprüfung: AATCC TM22 / ISO 4920. Die Ware wird in einem 150-mm-Ring bei 45° gespannt, etwa 250 mL destilliertes Wasser werden durch eine Normdüse gegossen, und das Benetzungsbild wird auf einer Skala benotet. Die eigentliche Frage ist nicht die erste Note, sondern die DAUERHAFTIGKEIT: dieselbe Prüfung NACH DER WÄSCHE zu wiederholen. DWR wird geklotzt, abgequetscht, getrocknet und auf dem Spannrahmen vernetzt — je nach Harz liegt die Vernetzung typisch im Band 150–170 °C. Der Wandel ist nicht mehr nur ethisch, sondern ein Zeitplan: in der EU tritt die PFHxA-Beschränkung stufenweise in Kraft.
Aus dem Leitfaden: Wasserabweisende Ausrüstung (DWR): PFAS-freie Chemie und Beständigkeit