Kalite Kontrol
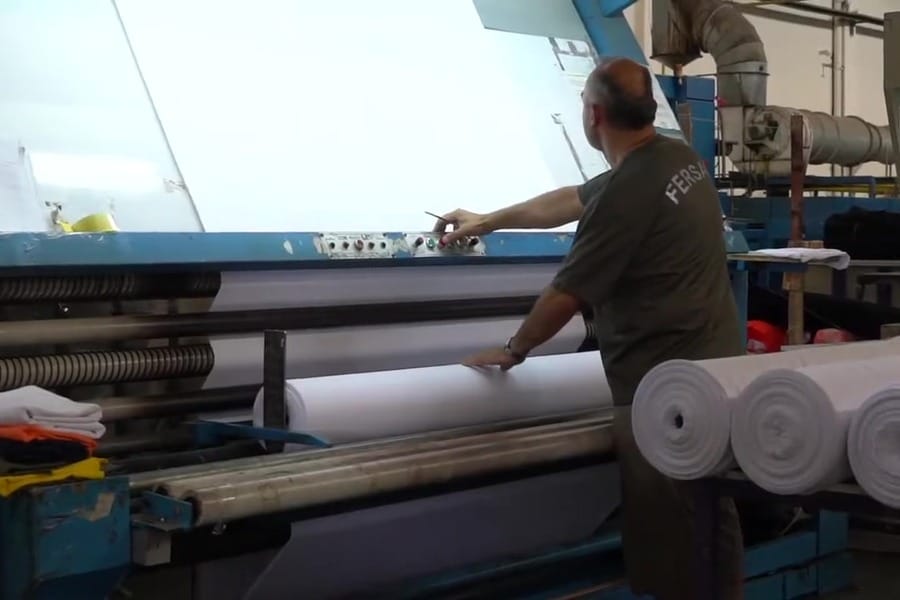
İç-denetimimiz 7/24 çalışır; kalite kontrolü dışarıya vermeden kendi bünyemizde yürütürüz.
Kalite kontrolü dışarıya vermeyiz. Kendi bünyesinde iç-denetim yürüten az sayıdaki firmadan biriyiz; kontrol, 7/24 çalışan kendi laboratuvarımızda yapılır. Tezgâhtan sevkiyata kadar her partinin kaydı bizde tutulur.
Numune çekilir, ölçülür ve değerlendirilir; geçen parti Fersan güvencesiyle müşteriye teslim edilir, geçmeyen parti hattan ayrılır. Karar, üretim baskısına değil ölçülen sonuca bağlıdır.
Amacımız hata aramak değil, kusuru müşteriye ulaşmadan önce yakalamaktır. Bir partiyi onaylarken arkasında kimin durduğunu da biliriz.
| Kalite kontrol oranı | %90 |
|---|---|
| Denetim | İç-denetim, kendi bünyemizde |
İlgili rehberler: Örme Kumaş Kalite Testleri: Polyesterde Neler Ölçülür · Örme Kusurları: Spirallik, Barré ve Delikler — Kök Neden ve Kontrol · Tek Tabloda Polyester Zinciri: Tipik Mühendislik Aralıkları
Bu birimle ilgili sorular
Şartnamede «patlama ≥ X kPa» yazmak yeterli mi?
Yetmez, çünkü test alanı sonucu doğrudan değiştirir: aynı kumaş 50 cm² yerine 7,3 cm² ile ölçülürse küçük alan daha az zayıf nokta içerdiğinden daha yüksek kPa verir. Bu yüzden alan (örmede tercihen 50 cm²) ve yöntem — hidrolik ISO 13938-1 mi, pnömatik ISO 13938-2 mi — birlikte sabitlenmelidir. Sonuç kPa ile birlikte distansiyon (mm) olarak raporlanır.
Kaynak rehber: Örme Kumaş Kalite Testleri: Polyesterde Neler Ölçülür
«C06 ≥ 4» tek başına yeterli bir haslık kriteri midir?
Hayır, varyant kodu eksiktir. ISO 105-C06 birden çok yıkama şiddeti sunar ve kod sıcaklığı (A=40 °C, B=50 °C, C=60 °C), çelik bilye sayısını (1 = bilyesiz, 2 = bir bilye) ve ağartıcı içerip içermediğini (S = standart, M = ağartıcılı) tanımlar. Ayrıca renk değişimi gri skala ile, komşu kumaşa lekeleme çok-lifli refakat şeridiyle AYRI notlanır; koyu ve parlak disperse boyalarda yaş sürtme (X12 yaş) genellikle en zorlu kalemdir.
Kaynak rehber: Örme Kumaş Kalite Testleri: Polyesterde Neler Ölçülür
Spiralliğin kök nedeni nedir ve nasıl kontrol edilir?
Kök neden çoğunlukla ipliğin ARTIK BURGU TORKUDUR: tek silindirli süprem yapısında bu tork yıkama sonrası ilmek sıralarını dik açıdan saptırır ve dikiş kayması olarak görünür. Dört kaldıraç: dengeli/set iplik ve S/Z dengesi, çift-plaka yapıya geçiş, ramöz ısıl-fiksajı ve ölçüm — AATCC 179 / ISO 16322.
Kaynak rehber: Örme Kusurları: Spirallik, Barré ve Delikler — Kök Neden ve Kontrol
Barré neden en sinsi kusurdur?
Çünkü genellikle ancak BOYAMADAN SONRA görünür hâle gelir. İki kök nedeni vardır: iplik kaynaklı (farklı parti/lot ipliklerin hafifçe farklı denye, burgu veya IV ile karışması) ve gerginlik/makine kaynaklı. Kontrolü tek-lot iplik disiplini ve pozitif (depolama) beslemedir — Memminger-IRO/BTSR/LGL her ilmeğe sabit iplik uzunluğu vererek gerginlik kaynaklı çizgilenmeyi ve atlama ilmeği azaltır.
Kaynak rehber: Örme Kusurları: Spirallik, Barré ve Delikler — Kök Neden ve Kontrol