Qualitätskontrolle
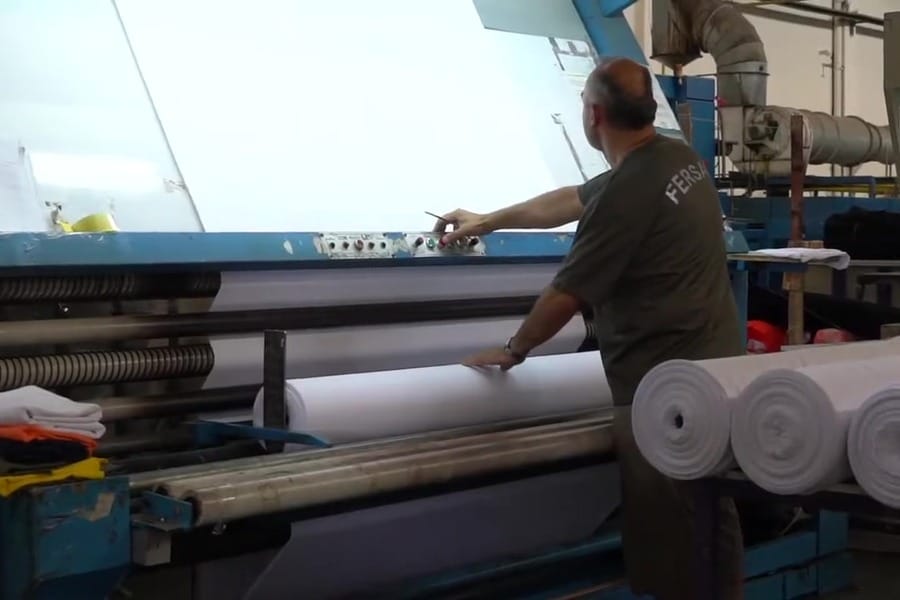
Unsere interne Prüfung läuft 24/7; die Qualitätskontrolle bleibt im eigenen Haus.
Die Qualitätskontrolle geben wir nicht nach außen. Wir gehören zu den wenigen Firmen, die die Prüfung im eigenen Haus durchführen; geprüft wird in unserem eigenen, 24/7 besetzten Labor. Von der Maschine bis zum Versand bleibt die Aufzeichnung jeder Partie bei uns.
Eine Probe wird gezogen, gemessen und bewertet; eine bestandene Partie geht mit der Fersan-Zusage an den Kunden, eine nicht bestandene Partie verlässt die Linie. Die Entscheidung richtet sich nach dem Messwert, nicht nach dem Produktionsdruck.
Unser Ziel ist nicht die Fehlersuche, sondern den Fehler abzufangen, bevor er den Kunden erreicht. Bei jeder Freigabe wissen wir auch, wer hinter der Partie steht.
| Qualitätskontrollquote | 90 % |
|---|---|
| Prüfung | Intern, im eigenen Haus |
Zugehörige Leitfäden: Qualitätsprüfungen für Maschenware: Was bei Polyester gemessen wird · Maschenfehler: Verdrehung, Barré und Löcher — Ursache und Kontrolle · Die gesamte Polyester-Kette in einer Tabelle: typische technische Bandbreiten
Fragen zu dieser Abteilung
Genügt «Berstdruck ≥ X kPa» in einer Spezifikation?
Nein, denn die Prüffläche verändert das Ergebnis unmittelbar: über 7,3 cm² statt 50 cm² gemessen, liefert dasselbe Gestrick einen höheren kPa-Wert, schlicht weil die kleinere Fläche weniger Schwachstellen enthält. Fläche (bei Maschenware bevorzugt 50 cm²) und Verfahren — hydraulisch ISO 13938-1 oder pneumatisch ISO 13938-2 — sind daher gemeinsam festzulegen. Berichtet wird kPa zusammen mit der Ausbeulung in mm.
Aus dem Leitfaden: Qualitätsprüfungen für Maschenware: Was bei Polyester gemessen wird
Ist «C06 ≥ 4» für sich genommen ein vollständiges Echtheitskriterium?
Nein, der Variantencode fehlt. ISO 105-C06 bietet mehrere Waschschärfen, und der Code definiert die Temperatur (A = 40 °C, B = 50 °C, C = 60 °C), die Zahl der Stahlkugeln (1 = ohne, 2 = eine Kugel) und ob Bleiche enthalten ist (S = Standard, M = mit Bleiche). Zudem wird die Farbänderung auf der Graumaßstab-Skala GETRENNT vom Anbluten des mehrfaserigen Begleitgewebes bewertet; bei tiefen, brillanten Dispersionstönen ist die Nassreibechtheit (X12 nass) meist der schwierigste Punkt.
Aus dem Leitfaden: Qualitätsprüfungen für Maschenware: Was bei Polyester gemessen wird
Was ist die Grundursache der Spiralität und wie wird sie beherrscht?
Die Grundursache ist meist das RESTDREHMOMENT des Garns: im einzylindrigen Single Jersey verzieht dieses Moment die Maschenreihen nach der Wäsche aus dem rechten Winkel und zeigt sich als Nahtverschiebung. Vier Hebel: ausgeglichenes oder gesetztes Garn mit S/Z-Balance, Wechsel zu einer Doppelflächenstruktur, Thermofixierung auf dem Spannrahmen und Messung — AATCC 179 / ISO 16322.
Aus dem Leitfaden: Maschenfehler: Verdrehung, Barré und Löcher — Ursache und Kontrolle
Warum ist Barré der heimtückischste Fehler?
Weil er meist erst NACH DEM FÄRBEN sichtbar wird. Er hat zwei Grundursachen: garnseitig (Mischen von Partien, die sich leicht in Denier, Drehung oder IV unterscheiden) sowie spannungs- oder maschinenseitig. Beherrscht wird er durch Einlot-Garndisziplin plus positive Speicherzufuhr — Memminger-IRO/BTSR/LGL liefern jeder Masche eine konstante Fadenlänge und mindern so sowohl spannungsbedingte Streifigkeit als auch Fallmaschen.
Aus dem Leitfaden: Maschenfehler: Verdrehung, Barré und Löcher — Ursache und Kontrolle