Controllo qualità
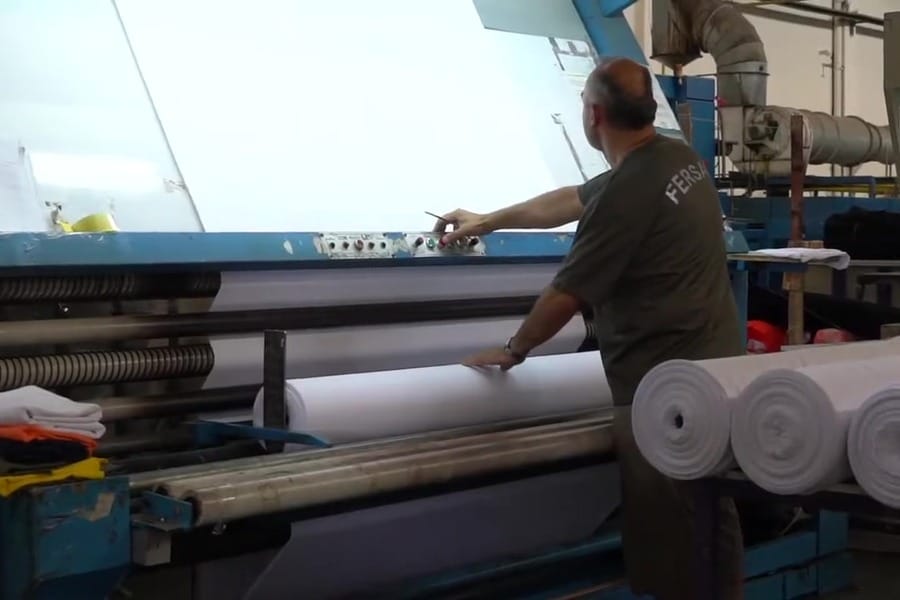
Il nostro controllo interno opera 24/7; il controllo qualità resta in casa, mai esternalizzato.
Non esternalizziamo il controllo qualità. Siamo una delle poche aziende che conducono al proprio interno l'ispezione; il controllo viene svolto nel nostro laboratorio, attivo 24/7. La traccia di ciascun lotto — dalla macchina alla spedizione — resta presso di noi.
Si preleva un campione, lo si misura e lo si valuta; un lotto che supera la prova viene consegnato al cliente con la garanzia Fersan, mentre un lotto che non la supera viene tolto dalla linea. La decisione si fonda sul risultato misurato, non sulla pressione produttiva.
L'obiettivo non è dare la caccia ai difetti, ma intercettare un difetto prima che raggiunga il cliente. Quando approviamo un lotto, sappiamo anche per le mani di chi è passato.
| Tasso di controllo qualità | 90% |
|---|---|
| Ispezione | Interna, con il nostro team |
Guide correlate: Test di qualità delle maglie: cosa misurare nel poliestere · Difetti della maglia: spiralatura, barré e fori — causa radice e controllo · L'intera filiera del poliestere in una sola tabella: intervalli ingegneristici tipici
Domande su questo reparto
Basta scrivere «scoppio ≥ X kPa» in un capitolato?
Non basta, perché l’area di prova cambia direttamente il risultato: misurato su 7,3 cm² anziché 50 cm², lo stesso tessuto restituisce un kPa più alto solo perché l’area minore contiene meno punti deboli. Vanno quindi fissati insieme l’area (per la maglieria preferibilmente 50 cm²) e il metodo — idraulico ISO 13938-1 oppure pneumatico ISO 13938-2. Il risultato si riporta in kPa insieme alla distensione in mm.
Dalla guida: Test di qualità delle maglie: cosa misurare nel poliestere
«C06 ≥ 4» è da solo un criterio di solidità completo?
No, manca il codice di variante. La ISO 105-C06 prevede più severità di lavaggio e il codice definisce la temperatura (A = 40 °C, B = 50 °C, C = 60 °C), il numero di sfere d’acciaio (1 = nessuna, 2 = una sfera) e la presenza o meno di candeggiante (S = standard, M = con candeggiante). Inoltre la variazione di colore si valuta sulla scala dei grigi SEPARATAMENTE dallo scarico sul tessuto multifibra adiacente; sulle tinte disperse scure e brillanti lo sfregamento umido (X12 umido) è di norma la voce più critica.
Dalla guida: Test di qualità delle maglie: cosa misurare nel poliestere
Qual è la causa profonda della spiralità e come si controlla?
La causa profonda è di norma la COPPIA DI TORSIONE RESIDUA del filato: nel jersey a cilindro singolo quella coppia devia le file di maglia dall’angolo retto dopo il lavaggio e appare come spostamento delle cuciture. Quattro leve: filato bilanciato o fissato con equilibrio S/Z, passaggio a una struttura a doppia frontura, termofissaggio in rameuse e misura — AATCC 179 / ISO 16322.
Dalla guida: Difetti della maglia: spiralatura, barré e fori — causa radice e controllo
Perché il barré è il difetto più insidioso?
Perché di solito diventa visibile solo DOPO LA TINTURA. Ha due cause profonde: lato filato (mescolare lotti che differiscono leggermente per denaro, torsione o IV) e lato tensione o macchina. Il controllo è la disciplina del filato monolotto più l’alimentazione positiva a immagazzinamento — Memminger-IRO/BTSR/LGL forniscono a ogni maglia una lunghezza costante, riducendo sia le righe da tensione sia le maglie cadute.
Dalla guida: Difetti della maglia: spiralatura, barré e fori — causa radice e controllo