Control de calidad
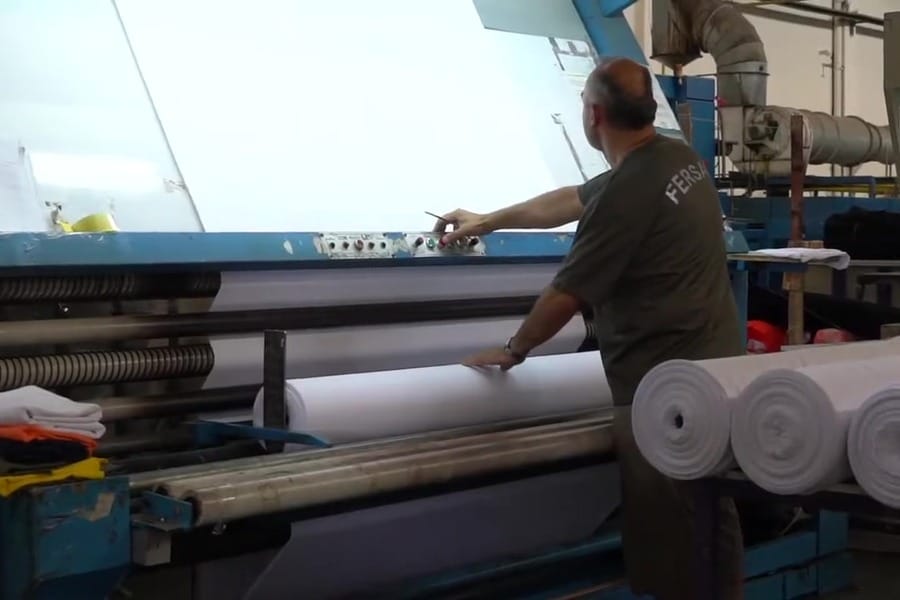
Nuestra inspección interna trabaja 24/7; el control de calidad se queda en casa, nunca se externaliza.
No externalizamos el control de calidad. Somos una de las pocas empresas que realizan la inspección con su propio equipo; el control se realiza en nuestro laboratorio, activo 24/7. El registro de cada partida, desde la máquina hasta la expedición, queda en nuestras manos.
Se toma la muestra, se mide y se evalúa; la partida que pasa se entrega al cliente con la garantía de Fersan, y la que no pasa sale de la línea. La decisión depende del resultado medido, no de la presión de producción.
Nuestro objetivo no es buscar fallos, sino detectar el defecto antes de que llegue al cliente. Cuando aprobamos una partida, sabemos también quién responde por ella.
| Tasa de control de calidad | 90 % |
|---|---|
| Inspección | Interna, con nuestro propio equipo |
Guías relacionadas: Ensayos de calidad del género de punto: qué se mide en el poliéster · Defectos del género de punto: espiralidad, barré y agujeros — causa raíz y control · Toda la cadena del poliéster en una tabla: intervalos de ingeniería típicos
Preguntas sobre esta unidad
¿Basta con escribir «estallido ≥ X kPa» en un pliego?
No basta, porque el área de ensayo cambia directamente el resultado: medido sobre 7,3 cm² en lugar de 50 cm², el mismo tejido devuelve un kPa más alto simplemente porque la superficie menor contiene menos puntos débiles. Por eso deben fijarse juntos el área (en género de punto preferiblemente 50 cm²) y el método — hidráulico ISO 13938-1 o neumático ISO 13938-2. El resultado se informa en kPa junto con la distensión en mm.
Del artículo: Ensayos de calidad del género de punto: qué se mide en el poliéster
¿Es «C06 ≥ 4» por sí solo un criterio de solidez completo?
No, falta el código de variante. La ISO 105-C06 ofrece varias severidades de lavado, y el código define la temperatura (A = 40 °C, B = 50 °C, C = 60 °C), el número de bolas de acero (1 = sin bolas, 2 = una bola) y si incluye blanqueante (S = estándar, M = con blanqueante). Además, el cambio de color se valora en la escala de grises POR SEPARADO de la descarga sobre la testigo multifibra; en tonos dispersos oscuros y vivos el frote húmedo (X12 húmedo) suele ser el punto más exigente.
Del artículo: Ensayos de calidad del género de punto: qué se mide en el poliéster
¿Cuál es la causa raíz de la espiralidad y cómo se controla?
La causa raíz suele ser el PAR DE TORSIÓN RESIDUAL del hilo: en el punto liso de un solo cilindro ese par desvía las hileras de mallas del ángulo recto tras el lavado y se manifiesta como desplazamiento de costuras. Cuatro palancas: hilo equilibrado o fijado con equilibrio S/Z, paso a una estructura de doble fontura, termofijado en rama y medición — AATCC 179 / ISO 16322.
Del artículo: Defectos del género de punto: espiralidad, barré y agujeros — causa raíz y control
¿Por qué el barrado es el defecto más insidioso?
Porque normalmente solo se hace visible DESPUÉS DE TEÑIR. Tiene dos causas raíz: del lado del hilo (mezclar lotes que difieren ligeramente en denier, torsión o IV) y del lado de la tensión o la máquina. El control es la disciplina de hilo de un solo lote más la alimentación positiva de acumulación — Memminger-IRO/BTSR/LGL entregan a cada malla una longitud constante, reduciendo tanto el rayado por tensión como las mallas caídas.
Del artículo: Defectos del género de punto: espiralidad, barré y agujeros — causa raíz y control