Contrôle qualité
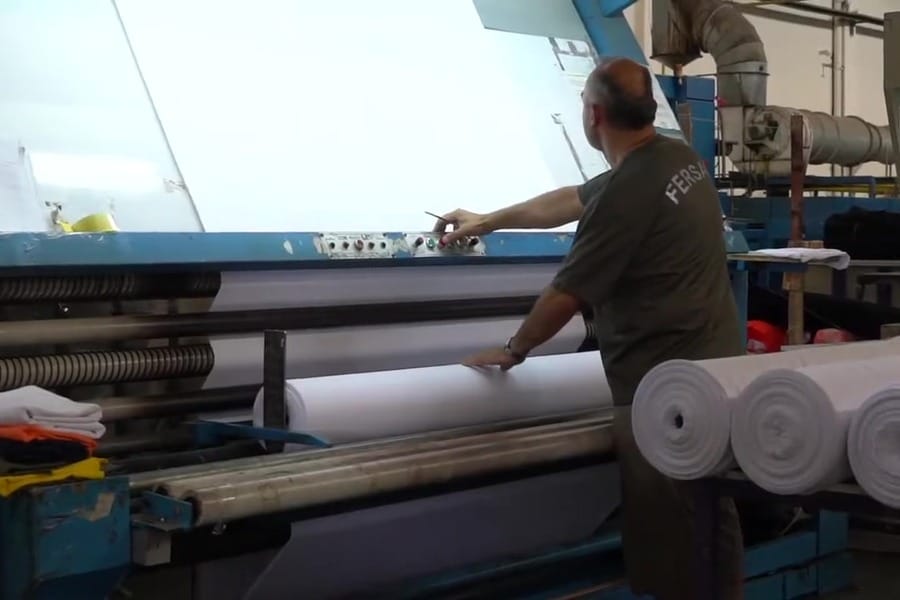
Notre inspection interne tourne 24 h/24 et 7 j/7 : le contrôle qualité reste chez nous, jamais externalisé.
Nous n'externalisons pas le contrôle qualité : l'inspection est menée en interne, et le contrôle est réalisé dans notre propre laboratoire, actif 24 h/24 et 7 j/7. La trace de chaque lot, du métier à l'expédition, reste chez nous.
Nous prélevons un échantillon, le mesurons et l'évaluons ; le lot conforme est livré au client sous garantie Fersan, le lot non conforme quitte la ligne. La décision tient au résultat mesuré, pas à la pression de production.
Notre but n'est pas de traquer la faute, mais d'intercepter le défaut avant qu'il n'atteigne le client. En approuvant un lot, nous savons aussi qui en répond.
| Taux de contrôle qualité | 90 % |
|---|---|
| Inspection | En interne, avec notre équipe |
Guides associés: Essais de qualité des tricots : ce que l'on mesure sur le polyester · Défauts du tricot : vrillage, barré et trous — cause racine et contrôle · Toute la filière polyester en un seul tableau : intervalles d'ingénierie typiques
Questions sur cette unité
Suffit-il d’écrire « éclatement ≥ X kPa » dans un cahier des charges ?
Non, car la surface d’essai modifie directement le résultat : mesurée sur 7,3 cm² au lieu de 50 cm², la même étoffe rend un kPa plus élevé simplement parce que la plus petite surface contient moins de points faibles. La surface (de préférence 50 cm² en maille) et la méthode — hydraulique ISO 13938-1 ou pneumatique ISO 13938-2 — doivent donc être fixées ensemble. Le résultat se rapporte en kPa avec la distension en mm.
Extrait du guide: Essais de qualité des tricots : ce que l'on mesure sur le polyester
« C06 ≥ 4 » constitue-t-il à lui seul un critère de solidité complet ?
Non, le code de variante manque. L’ISO 105-C06 propose plusieurs sévérités de lavage, et le code définit la température (A = 40 °C, B = 50 °C, C = 60 °C), le nombre de billes d’acier (1 = sans bille, 2 = une bille) et la présence ou non d’agent de blanchiment (S = standard, M = avec blanchiment). De plus, la variation de couleur s’évalue sur l’échelle de gris SÉPARÉMENT du dégorgement sur le témoin multifibre ; sur les teintes dispersées foncées et vives, le frottement humide (X12 humide) est en général le point le plus difficile.
Extrait du guide: Essais de qualité des tricots : ce que l'on mesure sur le polyester
Quelle est la cause racine de la spiralité et comment la maîtriser ?
La cause racine est généralement le COUPLE DE TORSION RÉSIDUEL du fil : en jersey à un seul cylindre, ce couple écarte les rangées de mailles de l’angle droit après lavage et se manifeste par un décalage des coutures. Quatre leviers : fil équilibré ou fixé avec équilibre S/Z, passage à une structure double face, thermofixation à la rame et mesure — AATCC 179 / ISO 16322.
Extrait du guide: Défauts du tricot : vrillage, barré et trous — cause racine et contrôle
Pourquoi le barré est-il le défaut le plus insidieux ?
Parce qu’il ne devient généralement visible qu’APRÈS TEINTURE. Il a deux causes racines : côté fil (mélange de lots différant légèrement en denier, torsion ou IV) et côté tension ou machine. La maîtrise passe par la discipline du fil monolot et l’alimentation positive à accumulation — Memminger-IRO/BTSR/LGL donnent à chaque maille une longueur de fil constante, ce qui réduit à la fois les rayures dues à la tension et les mailles tombées.
Extrait du guide: Défauts du tricot : vrillage, barré et trous — cause racine et contrôle