Контроль качества
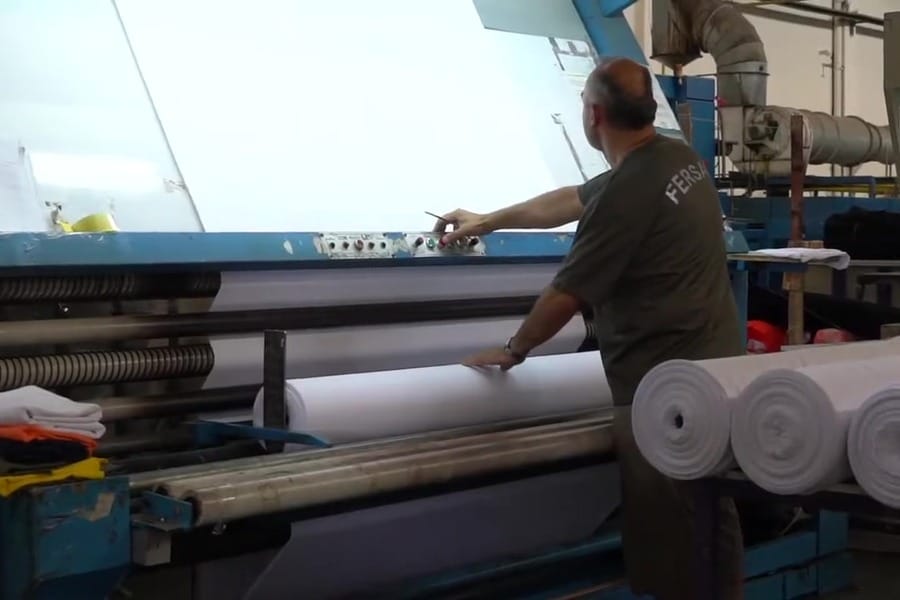
Наш внутренний контроль работает 24/7; контроль качества остаётся у нас и не передаётся на сторону.
Мы не передаём контроль качества на сторону. Мы — одна из немногих фирм, ведущих собственную внутреннюю инспекцию; проверка выполняется в нашей собственной лаборатории, работающей 24/7. Запись по каждой партии — от машины до отгрузки — остаётся у нас.
Образец отбирается, измеряется и оценивается; партия, прошедшая проверку, передаётся заказчику с гарантией Fersan, а не прошедшая — снимается с линии. Решение опирается на измеренный результат, а не на производственное давление.
Цель не в том, чтобы выискивать дефекты, а в том, чтобы поймать брак прежде, чем он дойдёт до заказчика. Утверждая партию, мы также знаем, чьи руки за ней стоят.
| Доля контроля качества | 90 % |
|---|---|
| Инспекция | Внутренняя, собственная команда |
Связанные руководства: Контроль качества трикотажа: что измеряют у полиэфира · Дефекты трикотажа: спиральность, барре и дыры — первопричины и контроль · Вся полиэфирная цепочка в одной таблице: типичные инженерные диапазоны
Вопросы об этом участке
Достаточно ли записать в спецификации «продавливание ≥ X кПа»?
Недостаточно, потому что площадь испытания напрямую меняет результат: измеренное на 7,3 см² вместо 50 см², одно и то же полотно даёт более высокое значение кПа просто потому, что на меньшей площади меньше слабых мест. Поэтому площадь (для трикотажа предпочтительно 50 см²) и метод — гидравлический ISO 13938-1 или пневматический ISO 13938-2 — должны фиксироваться вместе. Результат сообщают в кПа вместе с растяжением в мм.
Из статьи: Контроль качества трикотажа: что измеряют у полиэфира
Является ли «C06 ≥ 4» полным критерием прочности окраски?
Нет, не хватает кода варианта. ISO 105-C06 предусматривает несколько степеней жёсткости стирки, и код задаёт температуру (A = 40 °C, B = 50 °C, C = 60 °C), число стальных шариков (1 = без шариков, 2 = один шарик) и наличие отбеливателя (S = стандартный, M = с отбеливателем). Кроме того, изменение цвета оценивают по серой шкале ОТДЕЛЬНО от закрашивания смежной многоволоконной полоски; на тёмных и ярких дисперсных оттенках мокрое трение (X12 мокрое) обычно самый трудный пункт.
Из статьи: Контроль качества трикотажа: что измеряют у полиэфира
В чём коренная причина спиральности и как её контролировать?
Коренная причина обычно — ОСТАТОЧНЫЙ КРУТЯЩИЙ МОМЕНТ пряжи: в одноцилиндровой глади этот момент после стирки уводит петельные ряды от прямого угла и проявляется как смещение швов. Четыре рычага: сбалансированная или фиксированная пряжа с балансом S/Z, переход к двухфонтурной структуре, термофиксация на ширильной раме и измерение — AATCC 179 / ISO 16322.
Из статьи: Дефекты трикотажа: спиральность, барре и дыры — первопричины и контроль
Почему барре — самый коварный дефект?
Потому что обычно он становится виден только ПОСЛЕ КРАШЕНИЯ. У него две коренные причины: со стороны пряжи (смешение партий, слегка различающихся по денье, круткё или IV) и со стороны натяжения либо машины. Контроль — дисциплина однопартийной пряжи плюс позитивная накопительная подача: Memminger-IRO/BTSR/LGL отдают каждой петле постоянную длину нити, что снижает и полосатость от натяжения, и сброшенные петли.
Из статьи: Дефекты трикотажа: спиральность, барре и дыры — первопричины и контроль