SGS Laboratuvarı
her fazbağımsız test
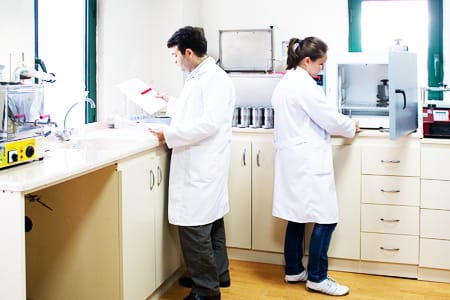
Tesis içinde SGS laboratuvarı; üretimin her aşamasında uzman personel kontrol yapar.
Çorlu fabrikasının içinde bir SGS laboratuvarı çalışır. Burada uzman personel istihdam edilir ve üretim sürecinin her aşamasında kontroller yapılır; ham kumaş, boyahane ve terbiye fazları ayrı ayrı kontrolden geçer, sonra bir sonraki adıma açılır.
Bu laboratuvar renk eşleştirme laboratuvarından farklıdır. Orada renk tutturulurken, burada bağımsız, akredite test diliyle uygunluk doğrulanır. Her fazı kendi başına ölçeriz; bir aşamanın çıktısını sonraki aşama körü körüne devralmaz.
Kontrolü üretimin yanına, tesis içine koymamızın nedeni basit. Sapma erken görülürse erken durdurulur; sonuçların kimden, hangi vardiyadan geldiğini biliriz ve kaydı tutarız. İddia değil, ölçülen gerçek sevk edilir.
| Konum | Tesis içi (Çorlu) |
|---|---|
| Yapı | SGS laboratuvarı |
| Kapsam | Her üretim fazı bağımsız kontrol |
| Personel | Uzman kadro |
| Odak | Bağımsız / akredite uygunluk testi |
İlgili rehberler: Örme Kumaş Kalite Testleri: Polyesterde Neler Ölçülür · Mikroplastik: Lif Dökülmesi ve Kontrolü · Dijital Ürün Pasaportu (DPP) & ESPR: Tekstil İçin Ne Anlama Geliyor
Bu birimle ilgili sorular
Şartnamede «patlama ≥ X kPa» yazmak yeterli mi?
Yetmez, çünkü test alanı sonucu doğrudan değiştirir: aynı kumaş 50 cm² yerine 7,3 cm² ile ölçülürse küçük alan daha az zayıf nokta içerdiğinden daha yüksek kPa verir. Bu yüzden alan (örmede tercihen 50 cm²) ve yöntem — hidrolik ISO 13938-1 mi, pnömatik ISO 13938-2 mi — birlikte sabitlenmelidir. Sonuç kPa ile birlikte distansiyon (mm) olarak raporlanır.
Kaynak rehber: Örme Kumaş Kalite Testleri: Polyesterde Neler Ölçülür
«C06 ≥ 4» tek başına yeterli bir haslık kriteri midir?
Hayır, varyant kodu eksiktir. ISO 105-C06 birden çok yıkama şiddeti sunar ve kod sıcaklığı (A=40 °C, B=50 °C, C=60 °C), çelik bilye sayısını (1 = bilyesiz, 2 = bir bilye) ve ağartıcı içerip içermediğini (S = standart, M = ağartıcılı) tanımlar. Ayrıca renk değişimi gri skala ile, komşu kumaşa lekeleme çok-lifli refakat şeridiyle AYRI notlanır; koyu ve parlak disperse boyalarda yaş sürtme (X12 yaş) genellikle en zorlu kalemdir.
Kaynak rehber: Örme Kumaş Kalite Testleri: Polyesterde Neler Ölçülür
Mikrolif dökülmesini en çok ne belirler?
Polimerin kendisi (PET, naylon, viskon) İKİNCİLDİR; belirleyici olan YAPIDIR. Lif kopması esas olarak mekaniktir: yıkama tamburundaki sürtünme, eğilme ve gerilme döngüleri lifleri iplik gövdesinden çeker. En güçlü değişken iplik morfolojisidir — kesikli (stapel) ipliklerde sayısız kısa lif ucu vardır ve bunlar sürtünmeyle kolayca dışarı çekilir; sürekli filament ipliklerde bu uçlar yoktur. Aşırı tüylendiren apreler de dökülmeyi artırır.
Dökülme nasıl ölçülür?
ISO 4484 serisi alanın omurgasıdır ve metod seçimi yoruma AÇIK DEĞİLDİR. ISO 4484-1:2023 yıkamada kütle kaybını gravimetrik olarak belirler (mg/kg) — kumaşları birbiriyle kıyaslayıp dökülmesi düşük yapıları seçmek için idealdir. ISO 4484-2:2023 ise toplanan numunenin gerçekten plastik olup olmadığını niteliksel olarak doğrular. Azaltma kaynakta en etkilidir; makine sonu filtrelerde bağımsız ölçümler XFiltra ~%78, Lint LUV-R ~%80 kütlece düşüş bildirmiştir.