Laboratorio SGS
ogni fasetest indipendenti
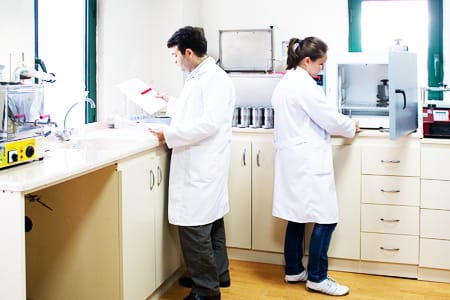
Un laboratorio SGS interno; personale specializzato esegue i controlli a ogni fase della produzione.
All'interno dello stabilimento di Çorlu opera un laboratorio SGS. È presidiato da specialisti qualificati e i controlli vengono effettuati a ogni fase della produzione; tessuto greggio, fasi di tintoria e di finissaggio superano ciascuna il proprio controllo prima che il lotto avanzi.
Questo laboratorio è distinto dal laboratorio di corrispondenza del colore. Là dove la corrispondenza del colore mette a punto la tonalità, qui la conformità viene verificata nel linguaggio indipendente e accreditato delle prove. Misuriamo ogni fase secondo i propri criteri; una fase non eredita ciecamente l'esito di quella precedente.
Manteniamo il controllo accanto alla produzione, in stabilimento, per una ragione semplice. Individuata in anticipo, una deviazione viene fermata in anticipo; sappiamo per le mani di chi e in quale turno è stato prodotto un risultato, e ne conserviamo la traccia. Ciò che spediamo è il dato misurato, non un'affermazione.
| Ubicazione | In sede (Çorlu) |
|---|---|
| Struttura | Laboratorio SGS |
| Ambito | Controllo indipendente a ogni fase di produzione |
| Personale | Specialisti qualificati |
| Focus | Prove di conformità indipendenti / accreditate |
Guide correlate: Test di qualità delle maglie: cosa misurare nel poliestere · Microplastiche: rilascio di fibre e suo controllo · Passaporto Digitale di Prodotto (DPP) ed ESPR: cosa significa per il tessile
Domande su questo reparto
Basta scrivere «scoppio ≥ X kPa» in un capitolato?
Non basta, perché l’area di prova cambia direttamente il risultato: misurato su 7,3 cm² anziché 50 cm², lo stesso tessuto restituisce un kPa più alto solo perché l’area minore contiene meno punti deboli. Vanno quindi fissati insieme l’area (per la maglieria preferibilmente 50 cm²) e il metodo — idraulico ISO 13938-1 oppure pneumatico ISO 13938-2. Il risultato si riporta in kPa insieme alla distensione in mm.
Dalla guida: Test di qualità delle maglie: cosa misurare nel poliestere
«C06 ≥ 4» è da solo un criterio di solidità completo?
No, manca il codice di variante. La ISO 105-C06 prevede più severità di lavaggio e il codice definisce la temperatura (A = 40 °C, B = 50 °C, C = 60 °C), il numero di sfere d’acciaio (1 = nessuna, 2 = una sfera) e la presenza o meno di candeggiante (S = standard, M = con candeggiante). Inoltre la variazione di colore si valuta sulla scala dei grigi SEPARATAMENTE dallo scarico sul tessuto multifibra adiacente; sulle tinte disperse scure e brillanti lo sfregamento umido (X12 umido) è di norma la voce più critica.
Dalla guida: Test di qualità delle maglie: cosa misurare nel poliestere
Che cosa determina di più il rilascio di microfibre?
Il polimero in sé (PET, nylon, viscosa) è SECONDARIO; a decidere è la STRUTTURA. La rottura delle fibre è essenzialmente meccanica: attrito, flessione e cicli di tensione nel cestello del lavaggio estraggono le fibre dal corpo del filato. La variabile più forte è la morfologia del filato — i filati in fiocco portano innumerevoli estremità corte che l’attrito estrae facilmente, mentre i filati in filamento continuo ne hanno quasi nessuna. Anche i finissaggi che sollevano molto pelo aumentano il rilascio.
Dalla guida: Microplastiche: rilascio di fibre e suo controllo
Come si misura il rilascio?
La serie ISO 4484 è la spina dorsale del settore, e la scelta del metodo NON è interpretabile. La ISO 4484-1:2023 determina gravimetricamente la perdita di massa in lavaggio (mg/kg) — ideale per confrontare tessuti fra loro e selezionare strutture a basso rilascio. La ISO 4484-2:2023 conferma poi qualitativamente se il campione raccolto sia davvero plastica. La mitigazione è più efficace alla fonte; sui filtri a fine macchina misure indipendenti hanno riportato riduzioni in massa di circa il 78% per XFiltra e circa l’80% per Lint LUV-R.
Dalla guida: Microplastiche: rilascio di fibre e suo controllo