SGS-Labor
jede Phaseunabhängige Tests
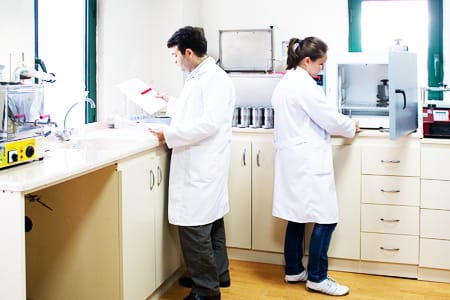
Ein SGS-Labor im Werk; Fachpersonal prüft in jeder Phase der Produktion.
Im Werk Çorlu arbeitet ein SGS-Labor. Dort ist Fachpersonal beschäftigt, und in jeder Phase des Produktionsprozesses wird geprüft; Rohware, Färberei und Veredlung durchlaufen jeweils eine eigene Kontrolle, bevor die Partie in den nächsten Schritt geht.
Dieses Labor ist vom Farbabgleichlabor getrennt. Dort wird die Farbe getroffen, hier wird die Konformität in der unabhängigen, akkreditierten Sprache der Prüfung belegt. Wir messen jede Phase für sich; keine Phase übernimmt das Ergebnis der vorherigen ungeprüft.
Warum wir die Kontrolle neben die Produktion ins Werk stellen, hat einen einfachen Grund. Wird eine Abweichung früh sichtbar, wird sie früh gestoppt; wir wissen, von wem und aus welcher Schicht ein Ergebnis stammt, und halten es fest. Versandt wird der gemessene Wert, nicht eine Behauptung.
| Standort | Im Werk (Çorlu) |
|---|---|
| Struktur | SGS-Labor |
| Umfang | Unabhängige Kontrolle jeder Produktionsphase |
| Personal | Fachkräfte |
| Fokus | Unabhängige / akkreditierte Konformitätsprüfung |
Zugehörige Leitfäden: Qualitätsprüfungen für Maschenware: Was bei Polyester gemessen wird · Mikroplastik: Faserfreisetzung und ihre Kontrolle · Digitaler Produktpass (DPP) & ESPR: Was das für Textilien bedeutet
Fragen zu dieser Abteilung
Genügt «Berstdruck ≥ X kPa» in einer Spezifikation?
Nein, denn die Prüffläche verändert das Ergebnis unmittelbar: über 7,3 cm² statt 50 cm² gemessen, liefert dasselbe Gestrick einen höheren kPa-Wert, schlicht weil die kleinere Fläche weniger Schwachstellen enthält. Fläche (bei Maschenware bevorzugt 50 cm²) und Verfahren — hydraulisch ISO 13938-1 oder pneumatisch ISO 13938-2 — sind daher gemeinsam festzulegen. Berichtet wird kPa zusammen mit der Ausbeulung in mm.
Aus dem Leitfaden: Qualitätsprüfungen für Maschenware: Was bei Polyester gemessen wird
Ist «C06 ≥ 4» für sich genommen ein vollständiges Echtheitskriterium?
Nein, der Variantencode fehlt. ISO 105-C06 bietet mehrere Waschschärfen, und der Code definiert die Temperatur (A = 40 °C, B = 50 °C, C = 60 °C), die Zahl der Stahlkugeln (1 = ohne, 2 = eine Kugel) und ob Bleiche enthalten ist (S = Standard, M = mit Bleiche). Zudem wird die Farbänderung auf der Graumaßstab-Skala GETRENNT vom Anbluten des mehrfaserigen Begleitgewebes bewertet; bei tiefen, brillanten Dispersionstönen ist die Nassreibechtheit (X12 nass) meist der schwierigste Punkt.
Aus dem Leitfaden: Qualitätsprüfungen für Maschenware: Was bei Polyester gemessen wird
Was bestimmt den Mikrofaserausstoß am stärksten?
Das Polymer selbst (PET, Nylon, Viskose) ist ZWEITRANGIG; entscheidend ist die STRUKTUR. Faserbruch ist im Kern mechanisch: Reibung, Biegung und Zugzyklen in der Waschtrommel ziehen Fasern aus dem Garnkörper. Die stärkste Variable ist die Garnmorphologie — Stapelgarne tragen unzählige kurze Faserenden, die Reibung leicht herauszieht, während Endlosfilamentgarne kaum welche haben. Auch stark aufrauende Ausrüstungen erhöhen den Ausstoß.
Aus dem Leitfaden: Mikroplastik: Faserfreisetzung und ihre Kontrolle
Wie wird der Ausstoß gemessen?
Die Reihe ISO 4484 ist das Rückgrat des Feldes, und die Methodenwahl ist NICHT auslegungsfähig. ISO 4484-1:2023 bestimmt den Masseverlust beim Waschen gravimetrisch (mg/kg) — ideal, um Waren miteinander zu vergleichen und ausstoßarme Strukturen auszuwählen. ISO 4484-2:2023 bestätigt anschließend qualitativ, ob die gesammelte Probe tatsächlich Kunststoff ist. Minderung wirkt an der Quelle am stärksten; bei Filtern am Maschinenausgang berichteten unabhängige Messungen massebezogene Reduktionen von rund 78% für XFiltra und rund 80% für Lint LUV-R.
Aus dem Leitfaden: Mikroplastik: Faserfreisetzung und ihre Kontrolle