Färberei
50 kg–1 tKesselgrößen
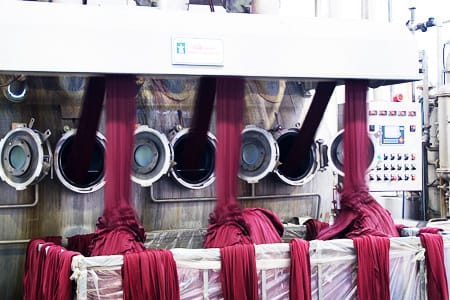
Sechs Färbekessel von 50 kg bis 1 Tonne, passend zur Auftragsgröße; jede Farbe läuft nach demselben Standard.
Die technische Ausstattung unserer Färberei erlaubt uns, jede vom Kunden gewünschte Farbe umzusetzen. Wir färben über ein breites Farbspektrum, schonend und gesundheitlich unbedenklich; welcher Farbton es auch ist, er durchläuft denselben Prozess und dieselbe Kontrolle.
Wir skalieren die Färbung nach der Auftragsgröße. Unser Kesselpark umfasst sechs Größen: 50 kg, 100 kg, 200 kg, 500 kg, 600 kg und 1 Tonne Kapazität. Die kleine Musterpartie wie die große Produktionspartie wird jeweils im eigenen Kessel mit dem richtigen Flottenverhältnis gefärbt.
Von Kessel zu Kessel ändert sich nur die Menge, nicht der Standard. Bei Qualität und Standards machen wir keine Abstriche; dieselbe Rezeptur, dasselbe Wasser und dieselbe Kontrolle wiederholen sich in jeder Partie.
| Kesselgrößen | 50 kg – 1 Tonne |
|---|---|
| Kesselkapazitäten | 50 / 100 / 200 / 500 / 600 kg, 1 Tonne |
| Färbung | Breites Farbspektrum, vollständige Farbumsetzung |
| Grundsatz | Keine Abstriche am Standard |
Zugehörige Leitfäden: Jet, Soft-Flow, Airflow: die Polyester-Färbemaschine verstehen · Der Dispersionsfärbeprozess: HT/HP, Thermosol und Carrier · Wasser und Energie eines Kilogramms gefärbter Polyester-Maschenware
Fragen zu dieser Abteilung
Warum ist der Färbemaschinentyp so wichtig?
Weil das Flottenverhältnis DER GRÖSSTE Hebel der Färbereiökonomie ist: jeder Liter Wasser muss auf etwa 130 °C erhitzt, gehalten, gekühlt, chemisch dosiert und anschließend behandelt werden. Typische Bänder: klassischer Jet/Overflow etwa 1:8–1:12, Soft-Flow etwa 1:5–1:8, Airflow (aerodynamisch) etwa 1:2–1:4. Airflow transportiert die Ware mit einem Luft- oder Dampfstrom statt mit gepumpter Flotte und gibt den Farbstoff über eine separate Düse zu.
Aus dem Leitfaden: Jet, Soft-Flow, Airflow: die Polyester-Färbemaschine verstehen
Wie sieht das Prozessfenster beim Polyesterfärben aus?
Unabhängig von der Maschine liegt das typische Fenster bei etwa 110–135 °C (meist um 130), 30–60 Minuten Haltezeit, pH etwa 4,5–5,5 im Essigsäure/Acetat-Puffer und rund 2,5–3 bar. Mittlere und dunkle Töne brauchen danach eine Reduktionswäsche. Ein ebenso großer Hebel wie das Flottenverhältnis ist die Right-First-Time-Quote: EINE Nachfärbung VERDOPPELT Wasser, Energie, Chemikalien und Maschinenbelegung dieser Partie in etwa.
Aus dem Leitfaden: Jet, Soft-Flow, Airflow: die Polyester-Färbemaschine verstehen
Was bedeuten die Energieklassen E / SE / S bei Dispersionsfarbstoffen?
Eine Einteilung nach Molekülgröße und Sublimationsverhalten. E-Farbstoffe (niedrige Energie) haben kleine Moleküle: sie diffundieren schnell und liefern hervorragende Migration und Egalität, doch ihre SUBLIMATIONSECHTHEIT IST SCHWACH. Die Klasse S (hohe Energie) ist das Gegenteil. Die Klasse muss daher zur gewählten Route passen: Ware, die durch Thermosol oder Thermofixierung läuft, verlangt die Klasse S, sonst wandert der Farbstoff unter Hitze an die Oberfläche zurück.
Aus dem Leitfaden: Der Dispersionsfärbeprozess: HT/HP, Thermosol und Carrier
Wie unterscheiden sich die drei Färberouten?
Durch Temperatur und Mechanismus. Die HT/HP-Ausziehfärbung läuft in geschlossener Maschine bei etwa 130 °C und 2–3 bar für 30–60 Minuten — der heutige Standardweg. Die Carrier-Färbung leistet dasselbe bei atmosphärischen 95–100 °C in 60–90 Minuten, indem sie Tg chemisch senkt; sie wird gewählt, wo Druckequipment fehlt, oder bei hitzeempfindlichen Mischungen wie Elasthan. Thermosol ist die kontinuierliche Klotz-Trocken-Fixier-Route: rund 190–220 °C für 30–90 Sekunden. Nach allen dreien ist die Reduktionswäsche die Versicherung für die Echtheit.
Aus dem Leitfaden: Der Dispersionsfärbeprozess: HT/HP, Thermosol und Carrier