Tintorería
50 kg–1 toneladaautoclave
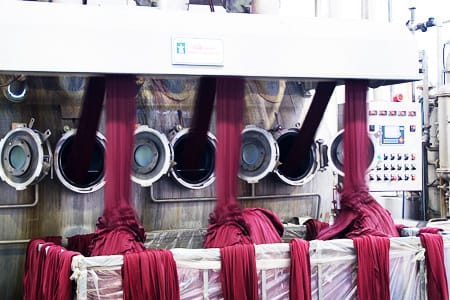
Seis capacidades de autoclave de 50 kg a 1 tonelada según el tamaño del pedido; cada color sigue el mismo estándar.
La infraestructura técnica de nuestra tintorería nos permite aplicar todos los colores que pide el cliente. Teñimos en una amplia gama cromática, de forma natural y sana; sea cual sea el tono, pasa por el mismo proceso y el mismo control.
Escalamos la tintura según el tamaño del pedido. Trabajamos con autoclaves (kier) de 50 kg, 100 kg, 200 kg, 500 kg, 600 kg y 1 tonelada de capacidad; tanto una pequeña partida de muestra como una gran partida de producción se tiñen en su propio autoclave con la relación de baño correcta.
De un autoclave a otro solo cambia la cantidad, nunca el estándar. No hacemos concesiones en calidad ni en estándares; la misma receta, la misma agua y el mismo control se repiten en cada partida.
| Gama de autoclaves | 50 kg – 1 tonelada |
|---|---|
| Capacidades de los autoclaves | 50 / 100 / 200 / 500 / 600 kg, 1 tonelada |
| Tintura | Amplia gama cromática, aplicación completa del color |
| Principio | Sin concesiones en el estándar |
Guías relacionadas: Jet, soft-flow, airflow: entender la máquina de tintura del poliéster · Proceso de tintura con colorantes dispersos: HT/HP, Termosol y carrier · El agua y la energía de un kilo de género de punto de poliéster teñido
Preguntas sobre esta unidad
¿Por qué importa tanto el tipo de máquina de tintura?
Porque la relación de baño es LA MAYOR palanca de la economía de tintorería: cada litro de agua debe calentarse a unos 130 °C, mantenerse, enfriarse, dosificarse con químicos y luego depurarse. Franjas típicas: jet/overflow clásico en torno a 1:8–1:12, soft-flow en torno a 1:5–1:8, airflow (aerodinámico) en torno a 1:2–1:4. El airflow transporta el tejido con una corriente de aire o vapor en lugar de un baño bombeado, e inyecta el colorante por una boquilla aparte.
Del artículo: Jet, soft-flow, airflow: entender la máquina de tintura del poliéster
¿Cuál es la ventana de proceso para teñir poliéster?
Con independencia de la máquina, la ventana típica es de unos 110–135 °C (normalmente alrededor de 130), una permanencia de 30–60 minutos, pH de unos 4,5–5,5 en tampón ácido acético/acetato y unos 2,5–3 bar. Los tonos medios y oscuros exigen después lavado reductor. Una palanca tan grande como la relación de baño es la tasa de bien-a-la-primera: UNA sola reteñida DUPLICA aproximadamente el agua, la energía, los químicos y la ocupación de máquina de ese lote.
Del artículo: Jet, soft-flow, airflow: entender la máquina de tintura del poliéster
¿Qué significan las clases de energía E / SE / S de los colorantes dispersos?
Una clasificación por tamaño molecular y comportamiento a la sublimación. Los colorantes E (baja energía) tienen moléculas pequeñas: difunden rápido y dan migración e igualación excelentes, pero su SOLIDEZ A LA SUBLIMACIÓN ES DÉBIL. La clase S (alta energía) es lo contrario. La clase debe por tanto corresponder a la vía elegida: un artículo que pasa por termosol o termofijado exige la clase S, o el colorante remigrará a la superficie con el calor.
Del artículo: Proceso de tintura con colorantes dispersos: HT/HP, Termosol y carrier
¿Cómo se distinguen las tres vías de tintura?
Por temperatura y mecanismo. La tintura por agotamiento HT/HP trabaja en máquina cerrada a unos 130 °C y 2–3 bar durante 30–60 minutos — la vía estándar hoy. La tintura con carrier hace lo mismo a 95–100 °C atmosféricos en 60–90 minutos bajando químicamente la Tg; se elige cuando no hay equipo a presión o con mezclas sensibles al calor como el elastano. El termosol es la vía continua impregnar-secar-fijar: unos 190–220 °C durante 30–90 segundos. Tras las tres, el lavado reductor es el seguro de la solidez.
Del artículo: Proceso de tintura con colorantes dispersos: HT/HP, Termosol y carrier